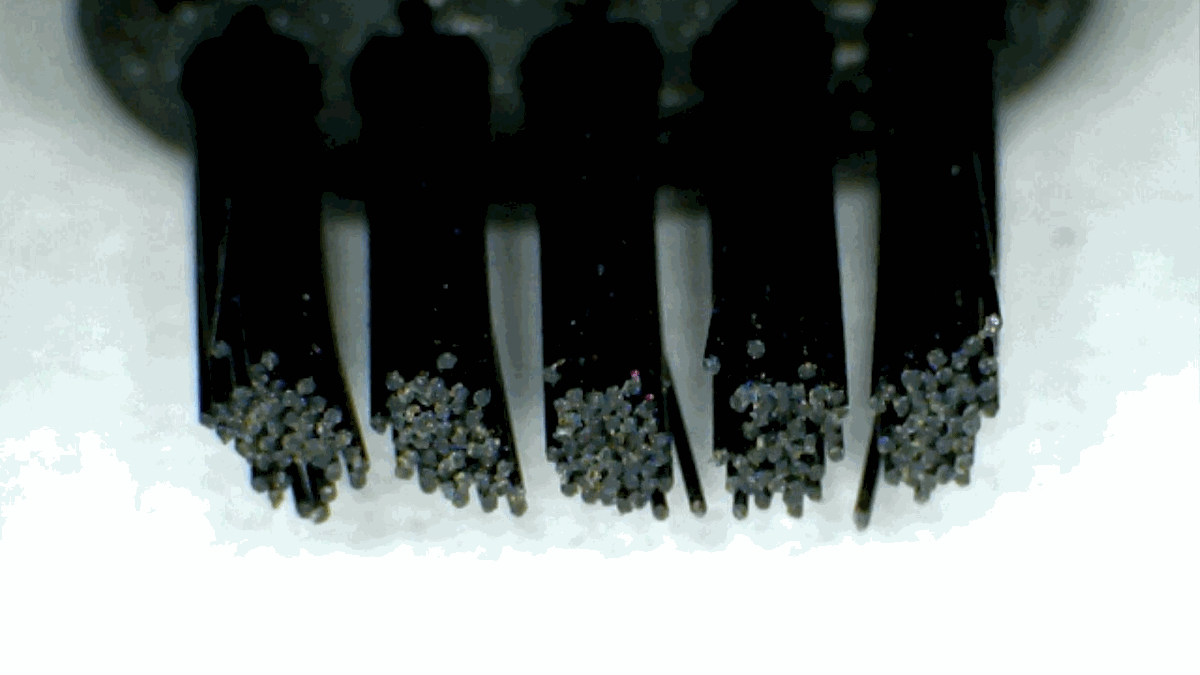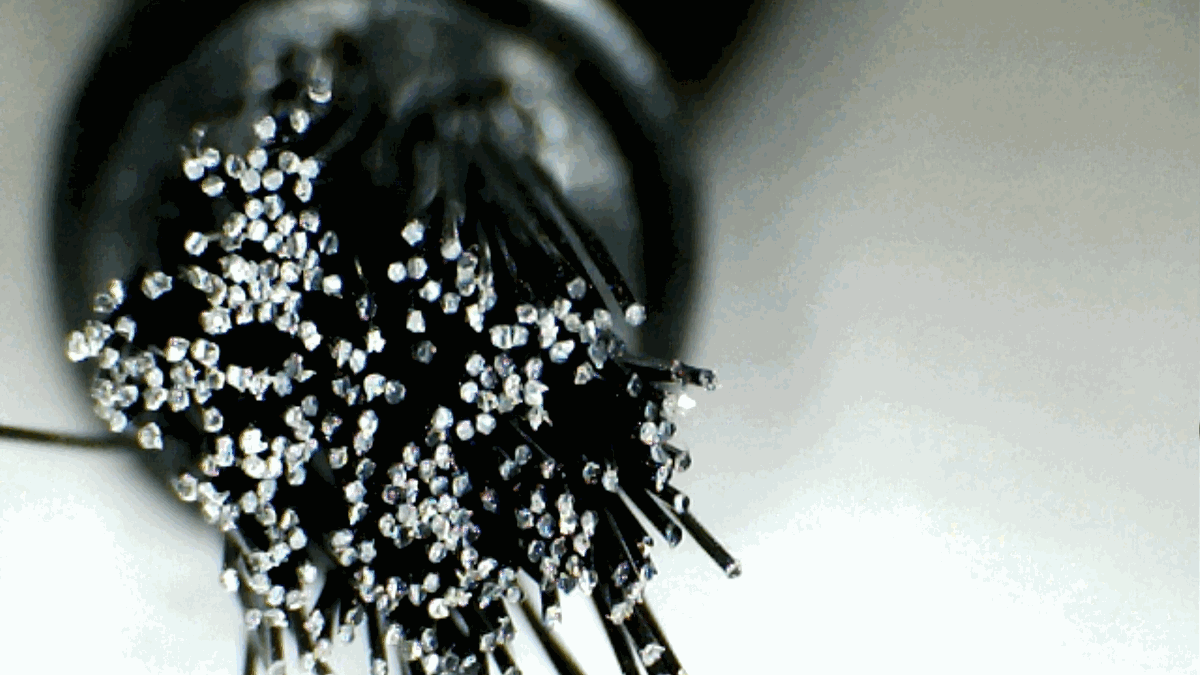

2 月 4 日,车间按两家客户寄来的刷头做了 6 套弯头样件,每套 20 只,涵盖 15 度和 22 度两种角度,刷头直径分别是 22 mm 和 30 mm。样件用气泡袋分装,外套 180 × 120 × 60 mm 纸盒。
折弯在 WGJ-WT2 上完成,预热罩设 60 ℃,保温 8 秒,成型模压 3 秒。首件用角度尺量,15 度模的实测 15.2 度,22 度模实测 21.7 度,都在 ±0.5 度以内。
散丝检查用两种办法:目视看弯口有没有丝头外露,再用 0.4 mm 塞尺沿弯口刮一遍。20 只样件里有 1 只外露 2 根丝,原因是刷头绕制时末端留了 1.5 mm 空位,折弯时压不住。这只剔除,其余 19 只合格。
样件附了一张记录,写清刷头来源批号 NB4-2601-12、预热温度、成型模编号 M-22-03、实测角度和检查人。客户拿到样件后按同样条件装瓶试用,一周内反馈手感与掉丝情况。
弯头这道工序的问题,八成出在前道绕制。刷头末端空位超过 1.2 mm,折弯就会散;空位小于 0.8 mm,丝又会被挤出辊芯。这个区间写在工艺卡上,绕制和折弯两个工序按同一张卡执行。
客户 2 月 12 日收到样件,装瓶试用了 200 次,反馈弯口掉丝 1 根,位置在距端部 3 mm 处。查下来是刷头末端留位 1.6 mm 偏大,把绕制工艺卡的留位从 1.5 mm 改到 1.1 mm,第二批样件重新寄了 20 只。
六套 WGJ-WT2 样件是 2026 年 2 月 6 日寄出的,收件方是慈溪一家奶瓶刷厂,配套的刷柄由他们提供。首件确认时量了三个数:弯头角度 15 度、弯点距刷头端面 18 毫米、两侧刷丝长度差 0.4 毫米,都在图纸公差内。对方原来用手工折弯,一人一天 900 只,角度靠目测;改用机器后单班 2600 只,角度由靠模决定,换规格只换靠模,不重新调机。首件确认后对方追加了 4 套靠模,分别对应 15 度、20 度、25 度与 30 度弯头,靠模单价按 320 元一套另计。角度公差定在正负 1 度,实测六套样件最大偏差 0.6 度,刷柄装配时没有出现歪头,对方把这条写进了来料检验项。
这次记录涉及的机型
文中的参数与处理办法对应到具体机型,翻机型页能看到完整的参数表和交付条款。