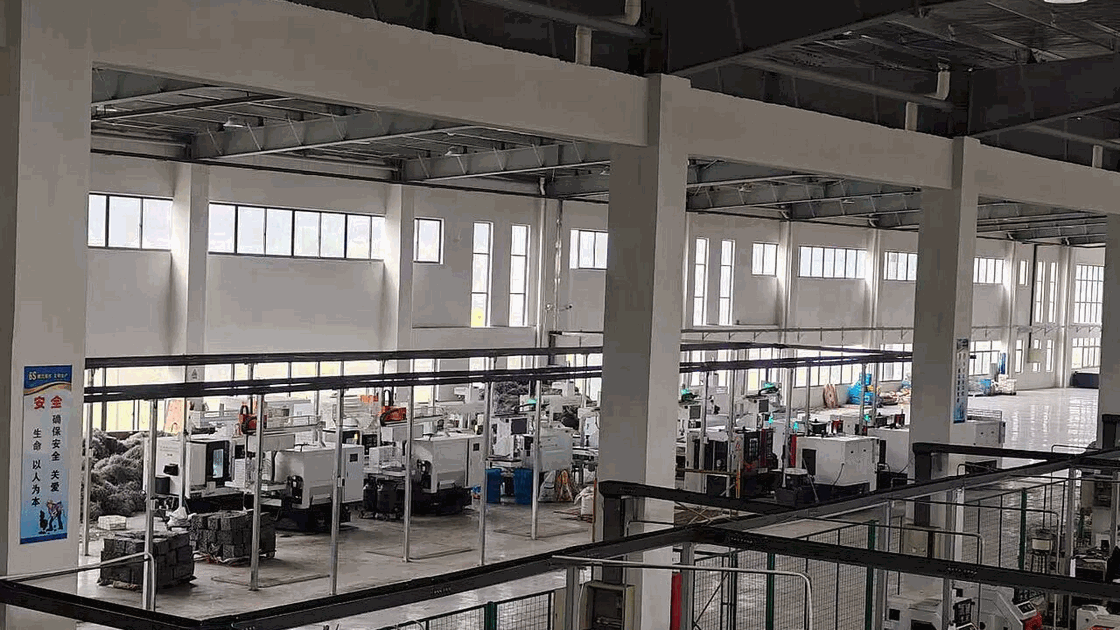
5 月 6 日,一家浙江清洁用品企业的品控与采购两人到厂,从上午 9 点待到下午 4 点,按六道工序逐项查:来料入库、机加工、装配、电控接线、空载跑合、装箱。
查来料时调了 3 个月的钢丝入库单,抽 2 卷核对批号与抗拉强度报告;查机加工时看了绞头的磨刃角度记录,抽 5 片用角度尺复测,偏差在 0.8 度以内;查装配时量了主轴端跳,0.03 mm。
开出 3 项整改:电柜内线号标签有 2 处字迹模糊、绞头备件柜没有防潮措施、跑合记录表缺环境湿度一栏。前两项 5 月 9 日改完,第三项改表格模板,5 月 12 日启用新表。
验厂记录一共 14 页,含照片 26 张、检测数据表 4 张、整改确认单 1 张。客户带走 1 份复印件,厂里留 1 份存进客户档案,编号 C-2026-0506。整改闭环的照片 5 月 20 日补发。
这类验厂一年会遇到七八次,多数集中在电控标识、备件存放和记录完整性三项。车间把这三项做成了日常检查表,每天下班前 10 分钟过一遍,验厂时不用临时补。
同月 21 日客户回来复审,3 项整改全部闭环,现场看了新标签和备件柜的防潮箱。复审当天签了 2 台 WGJ-220 的采购合同,交货期定在 6 月 30 日前,验收按这次验厂的六道工序执行。
验厂的是欧洲一家清洁刷采购商,审核表 42 项,集中在工序记录、量具校准和来料追溯。十四页记录里,六道工序卡各两页,量具校准两页。审核提出的三项整改是:绞头刃角复测记录缺少操作者签名、来料批次号未与料卷标签对应、试绞样件保存期不足 6 个月。三项在 9 天内改完,第二次复核用视频会议完成,没有再到厂。
这次记录涉及的机型
文中的参数与处理办法对应到具体机型,翻机型页能看到完整的参数表和交付条款。