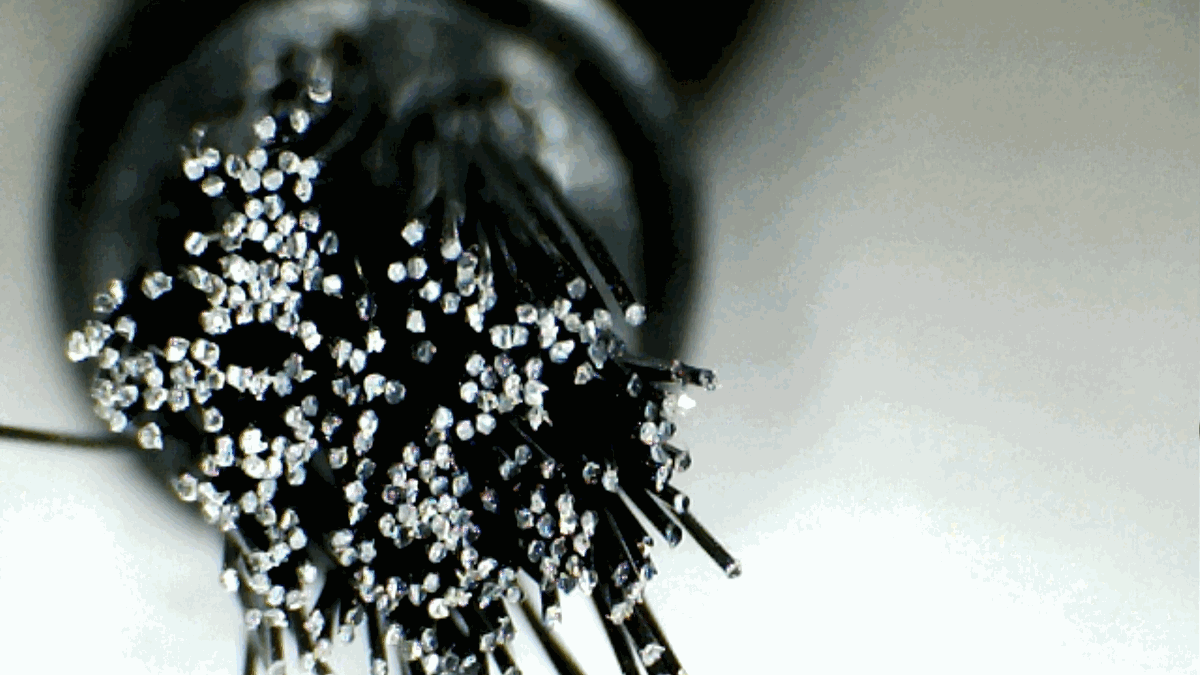

WGJ-WT2 做奶瓶刷刷头折弯,角度 15 至 30 度,节拍 8 秒,配 NB4 卷毛机成套,弯后刷头不散丝。
WT2 用成型模加预压结构:先把刷头在 60 度保温罩里放 8 秒,让丝回软,再进 15 到 30 度的成型模,压 3 秒定型。冷折的刷头当场看不出问题,装瓶用两次就散。
成型模按刷头直径配,22、30、40 毫米三种常用,其他尺寸开模 10 天。模腔表面抛光到 Ra0.8,折弯时不会把丝刮断。
保温罩温度可调 40 到 80 度,尼龙丝用 60 度,PP 丝用 75 度。温度高了丝会发亮,低了折不断,这两个现象在首件上就能看出来。
节拍 8 秒,比 NB4 的 9 秒快一点,所以一台 NB4 配一台 WT2 会略微等料,配一台半刚好。实际排线时按 1 比 1.2 配,中间放周转箱缓冲。
PP 丝比尼龙丝难折,预热要到 75 ℃,保温 10 秒。温度低了折不断,硬压会把丝压裂;温度高了丝表面发亮,装瓶时容易刮花瓶壁。首件用手指搓一下弯口,发涩就是温度低了。
使用场景
奶瓶刷折弯
刷头 22 毫米折 15 度,预热 60 度,节拍 8 秒,日产 2.4 万只。
杯刷折弯
刷头 30 毫米折 22 度,尼龙丝 0.2 毫米,模腔要抛光。
瓶刷斜头
刷头 40 毫米折 30 度,PP 丝预热 75 度,折后要过一遍冷风定型。
维修替换
老弯头机成型模磨损,单开一套模配旧机,10 天交货。
参数表
| 折弯角度 | 15° / 22° / 30°,成型模决定 |
|---|---|
| 适用刷头直径 | 18 – 45 mm |
| 预热温度 | 40 – 80 ℃ 可调 |
| 节拍 | 7 – 9 秒 / 只 |
| 班产能力 | 2800 – 3200 只 / 8 小时 |
| 电机功率 | 0.75 kW / 380 V |
| 气源要求 | 0.5 – 0.6 MPa,20 L/min |
| 外形尺寸 | 860 × 620 × 1180 mm |
| 整机重量 | 180 kg |
| 质保期限 | 18 个月,成型模质保 6 个月 |
交付周期
标准机型 12 天;成型模按刷头直径开,10 天,合计 22 天左右。发货前用客户刷头试折 50 只,附首件照片与角度实测。
售后条款
整机质保 18 个月,成型模质保 6 个月,磨损可返厂修磨两次。加热罩发热管为易损件,随机配一根。折弯散丝问题可寄 20 只刷头复现,48 小时内给结论。
选型建议
已有卷毛机、只缺折弯工序的,单买 WT2 就行。新上奶瓶刷线的,按 NB4 与 WT2 一比一配,节拍差用周转箱缓冲。刷头直径超过 45 毫米的,这台机器做不了,需要开专用模并改加热罩尺寸。
为什么选这里,不选隔壁
- 先预热回软再折弯,冷折散丝的问题从工序上解决。
- 成型模腔抛光 Ra0.8,折弯不刮断细丝,模子可返修两次。
- 按 1 比 1.2 的节拍配比给排线建议,客户不会多买设备。
同类的另外两个机型
同一分类里按刷头规格分工,换型成本比换机器低。