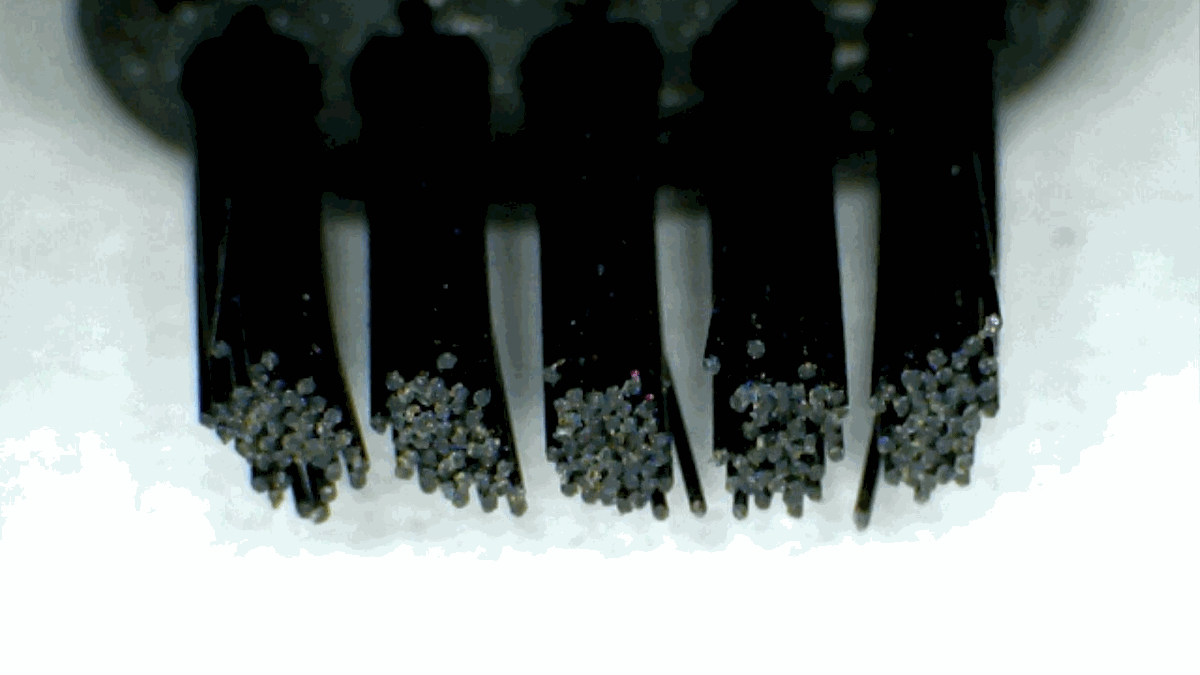

WGJ-D60 切毛刀,60 度刃角,40Cr 调质刀体,单片可切 8 万只刷头,适配 WGJ-220、QJ5 等机型。
D60 的刃角是 60 度单边,切钢丝用这个角度,刃口不容易崩。切尼龙丝要用 45 度的 D45,角度大了切口会发白、拉丝。两种刀外形一样,装上去都能转,但切出来的活不一样。
刀体 40Cr 调质到 HRC42 至 46,然后磨刃。不做整体淬火,是因为整体淬火的刀崩刃后没法修,只能报废;调质刀可以返磨 3 次,每次返磨收费按新刀的三分之一。
一片刀正常切 6 到 8 万只刷头,切不锈钢丝会短一些,5 万只左右。车间可以按落料口毛刺判断换刀时机:毛刺变长、切口发蓝,就是刃口钝了。
刀片装夹用双螺栓压紧,不用单螺栓,单螺栓在高速下会微松,切口逐渐偏。随机附一张对刀卡,塞进刀口量间隙,0.02 毫米的塞尺过不去就算装好。
一片刀返磨三次,刃角会累积变化 1.5 度左右。第三次返磨后切钢丝,断口毛刺比例从 6% 升到 14%,这时候换新刀比继续返磨划算。车间按切 5 万只做一次记录,到第三次就直接换。
使用场景
锅刷钢丝绞制
切 0.5 毫米钢丝,一片切 5 万只,落料口毛刺变长就该换。
尼龙清洁刷
换 45 度 D45 刀,切口不发白,一片切 8 万只。
不锈钢丝刷
切 0.3 毫米不锈钢丝,刃口磨损快,4 万只左右返磨一次。
旧机配刀
客户拿旧刀来配,量刀口角度与安装孔距,按图做,7 天交。
参数表
| 刃角 | 60° 单边(切钢丝);45° 单边为 D45 型 |
|---|---|
| 刀体材质 | 40Cr 调质,HRC 42 – 46 |
| 适配机型 | WGJ-220 / WGJ-QJ5 / WGJ-D6 |
| 刀片尺寸 | 86 × 32 × 4 mm |
| 使用寿命 | 钢丝 5 万只,尼龙丝 8 万只(参考值) |
| 返磨次数 | 3 次,返磨费为新刀三分之一 |
| 装夹方式 | 双螺栓压紧,附对刀塞尺 |
| 包装 | 单片刻刃盒装,10 片一箱 |
| 质保 | 刃口崩缺包换,人为撞刀不在此列 |
交付周期
标准 60 度刀现货 3 天发,10 片起订;45 度刀与旧机配刀 7 天。返磨服务 5 个工作日,往返运费各半。
售后条款
刃口崩缺、开裂包换,撞刀、切硬物导致的不在范围内。返磨可做 3 次,每次附刃口角度复测。刀具属易损件,不随整机质保,单独按片计价。
选型建议
切钢丝选 D60,切尼龙丝选 D45,不要用一把刀通吃。刀口已经返磨两次的,第三次不如买新刀,角度累积误差会让切口偏。旧机配刀要先量安装孔距,孔距不对装不上。
为什么选这里,不选隔壁
- 60 度与 45 度分型供货,按丝材选刀,切口不拉丝。
- 调质刀体可返磨 3 次,返磨费为新刀三分之一,长期用刀成本低。
- 附对刀塞尺与装夹规范,0.02 毫米间隙可自检。
同类的另外两个机型
同一分类里按刷头规格分工,换型成本比换机器低。