宁波鄞州五乡 · 石山弄村直头岭
绞毛机、卷毛机与奶瓶刷成套设备
车间里三台绞毛机同时跑 0.8 mm 钢丝,一班 8 小时出 1,100 只锅刷头;隔壁机位在绕 22 mm 的奶瓶刷刷头,两个规格一天要换四次。
丝径 0.10 mm 到 1.2 mm,辊芯 8 mm 到 160 mm,换一次绞头 3 分钟,整机质保 18 个月。
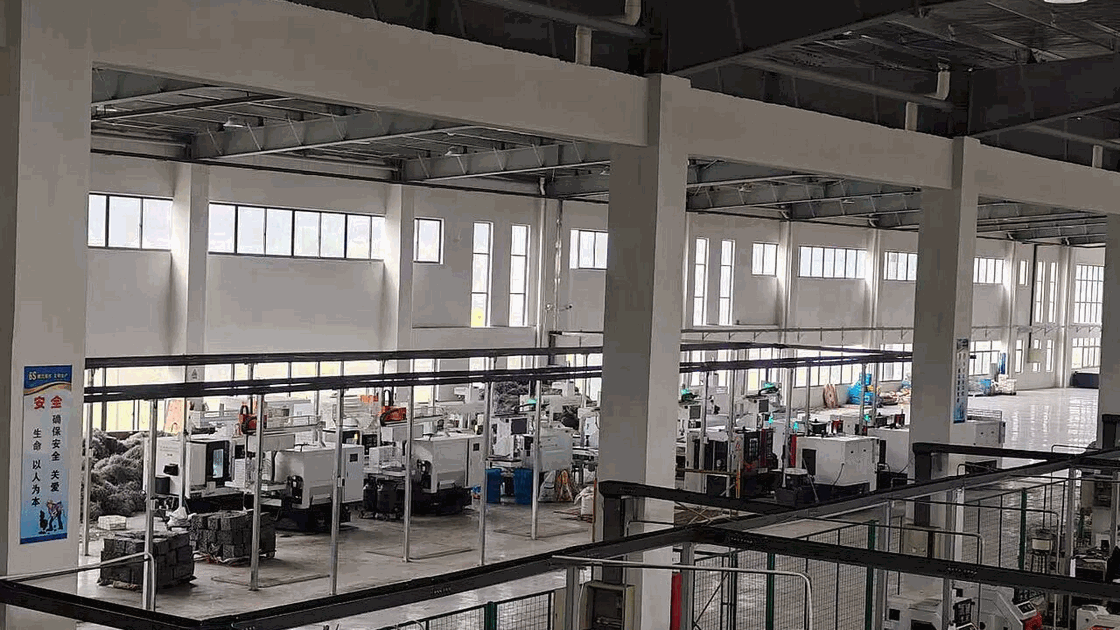 总装区 · 工位按机型分四排
设备按刷型分四类,先看做哪一段活
同一个车间里,锅刷、奶瓶刷、清洗辊刷的丝径和夹持方式差得远,机器也分四类。下面四张卡片对应四个分类页,每个分类里三个机型。
刷型与机型选型对照
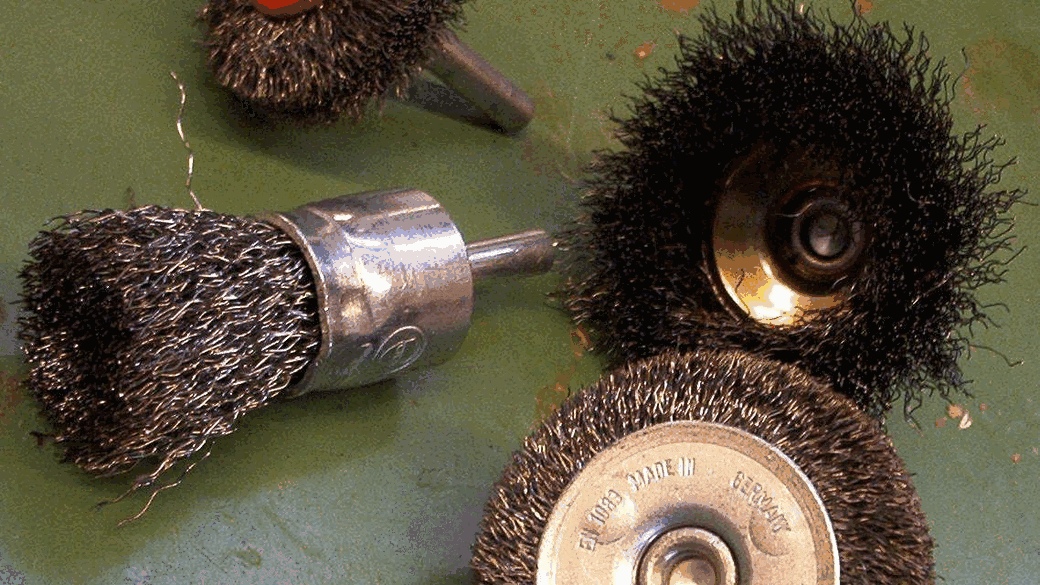
这张表按刷型倒推机型。先找到你要做的刷头,横着看丝径、班产和要配的工装,三项对不上就换下一行。
| 刷型 | 常用丝径 | 推荐机型 | 班产(8h) | 关键工装 |
|---|---|---|---|---|
| 锅刷、钢丝球刷头 | 0.3–0.6 mm | WGJ-220 | 1050–1300 只 | 60° 绞头 + 平口切刀 |
| 锥形刷、瓶刷斜头 | 0.2–0.5 mm | WGJ-X35 | 700–900 只 | 15–30° 靠模 |
| 多规格混做 | 0.2–1.5 mm | WGJ-D6 | 1500 只(双工位) | 两套绞头 + 两组参数 |
| 清洗刷辊、盘刷 | 0.3–0.5 mm | WGJ-160 | 25–40 根 | 1200 mm 托架 + 导程齿轮 |
| 奶瓶刷、吸管刷 | 0.10–0.3 mm | WGJ-NB4 + WT2 | 2200–2800 只 | 细丝导丝嘴 + 成型模 |
| 刷丝与切刀 | 0.15–1.5 mm | 按丝径配 | 按用量 | 12 档丝径 + 45°/60° 刃角 |
表里没有的刷型,把外径、丝径、每班计划量三个数发过来,按这三个数配机型,不用先猜型号。
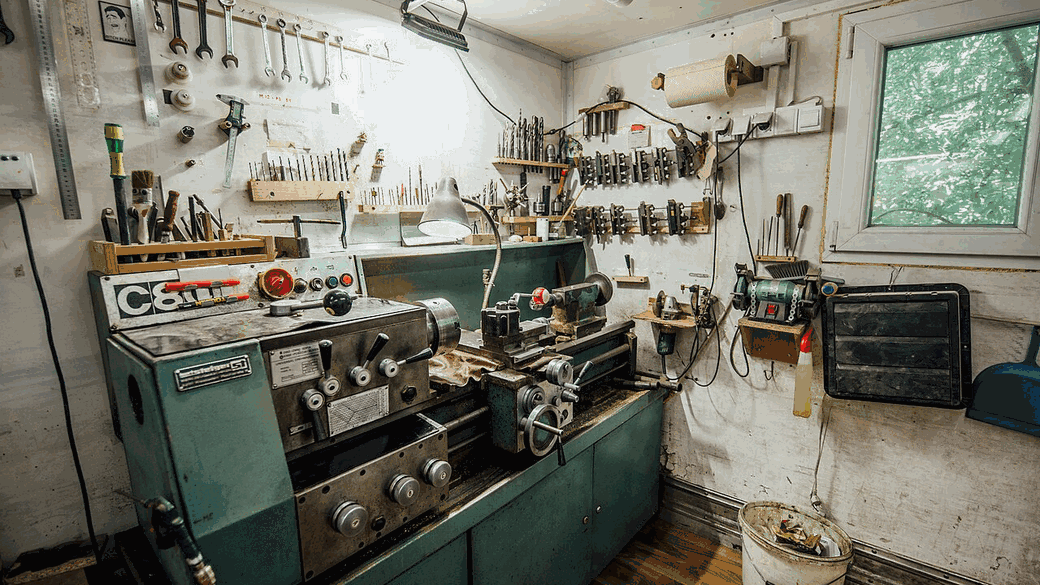
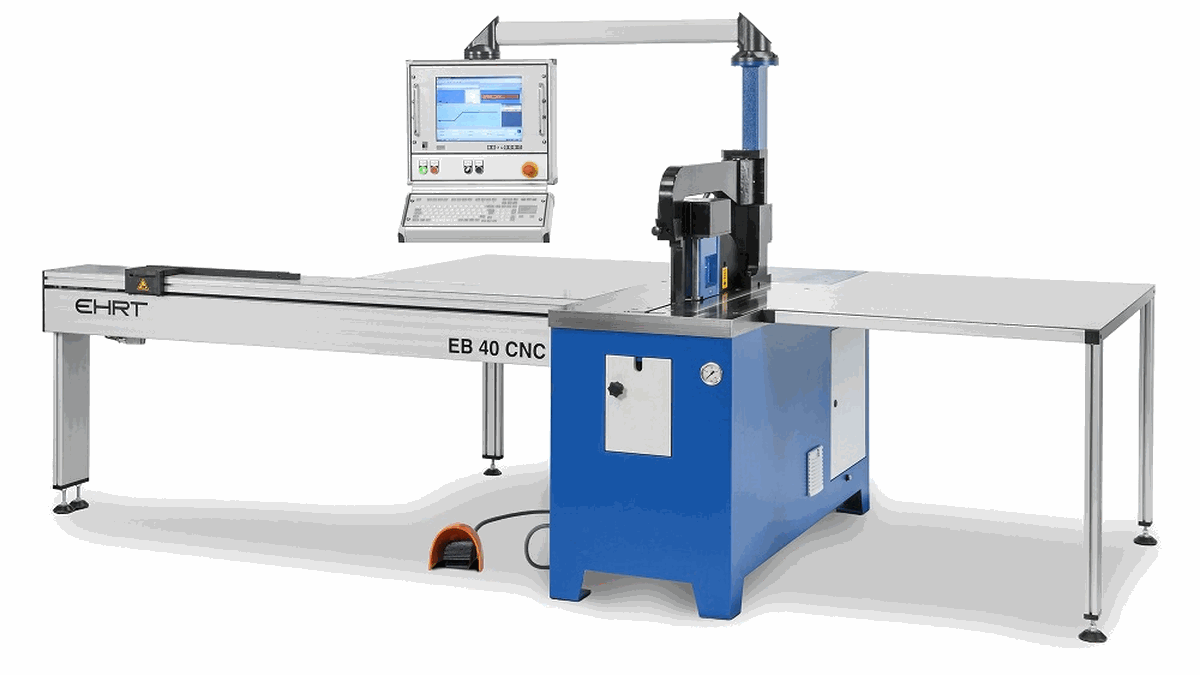
装配、跑合、试绞,三道都在这间车间做
床身在本厂车削,主轴和绞头外协磨削后回厂复检。装配不是把件拼起来就完事,主轴装进箱体后要打端跳,百分表读数超过 0.05 mm 就拆下来重装,不靠垫片硬凑。
每台整机出厂前空载跑 4 小时,前 2 小时 2800 r/min,第 60 分钟和第 120 分钟各记一次轴承温度和振动值;后 2 小时带料试绞 300 只,抽 18 只量外径和毛端。记录表两页,随箱发走。
客户寄刷柄来的,出货前用实柄装 20 只。装不到位就改夹爪,改完重新装一遍,照片附在档案里。这一步多做一次,到厂调试能省半天。
- 绞头在自磨床上磨刃,刃角用角度尺逐片复测,偏差超过 1 度不上机。
- 电柜与机身分开,粉尘大的车间可以把电柜挪到 1.5 米外。
- 随机工具包含塞尺、销规、内六角与易损件图示,车间自己能做首件检查。
看厂房与六道工序的完整说明,里面写了每道工序的检查项和记录编号规则。
报价为什么拆成三块
主机、工装、调试三项分开列,客户能看清哪一块可以省、哪一块不能省。整机价里不含厂房改造和气源设备,这两项按现场情况另算。
床身、主轴、绞头一套
- 床身与主轴箱,含 1 套标准绞头
- 电柜、护罩、随机工具与说明书
- 空载 4 小时跑合与记录表
按丝材和刷型另配
- 备用绞头、45°/60° 切刀
- 斜度靠模、细丝导丝嘴、定位套
- 双槽送丝轮、加长夹爪等选配
到厂安装与首件确认
- 安装、气路接线、托架校准
- 带料试绞 30 只,首件确认
- 2 小时操作培训,含换型卡
不含项:厂房改造、空压机与储气罐、特殊电压改制、跨区差旅超出部分。报价单上会单独列一行“不含”,签字前能看到。
从定规格到能出活,通常 25 天
现货机型 7 天发,定制机型按下面的节点走。每一步都有交付物,客户知道下一步在等什么。
定规格
报刷头外径、丝径、班产量,或寄 20 只样件。1 天。
报价与图纸
拆分三项报价,确认工装清单与电压气源。3 天。
装配与跑合
装配、磨刃、空载 4 小时、带料 300 只。7 至 18 天。
装车发货
木箱加固、防潮处理、装箱照片 36 张。2 天。
到厂调试
安装、托架校准、首件确认、2 小时培训。3 天。
停机了先打电话,别先拆机
八成的停机是送丝打滑、切刀间隙、气压不足三类,电话里能问清楚。拆机前先描述现象,能省一趟上门。
48 小时给方案
接到停机电话,48 小时内给处理方案;需要换件的,先报价格与到货时间。
72 小时到厂
江浙沪皖 72 小时内到厂,其他区域按就近服务点安排,路远也先说清时间。
易损件清单
绞头、切刀、送丝轮、导丝嘴逐项标价,附更换图示,不打包成“配件包”模糊报价。
备件包 480 元
轴承、压轮、切刀各一件,常用机型可随箱带一套,换件不用等货。
车间记录
试机、换刀、培训、回访都留记录,下面的日期就是文件名,点开能看当时的数和处理办法。
慈溪回访现场测五台设备端跳最大0.04毫米
慈溪回访:五台设备端跳实测
企业标准Q/WGJ001-2026实施同心度0.03毫米
企业标准落地:同心度 0.03 毫米
钢丝到厂价涨8%备料周期拉到六十天
钢丝涨价 8% 与六十天备料
数控仪表车伺服改造定位精度到0.008毫米
仪表车伺服改造:0.02 到 0.008
常问的五个问题
绞毛机和卷毛机到底有什么区别?
绞毛是把丝束拧成一只刷头,做的是锅刷、钢丝刷这类小件;卷毛是把刷丝绕到长辊芯上,做的是刷辊、盘刷。两种机器的夹持方式和送料结构不一样,不能一台顶两用。
能不能带料来厂试绞?
可以。寄 20 只刷头和 1 卷丝过来,或者直接到五乡车间,用 WGJ-220 跑 30 只,量外径和毛端,当天出结果。试绞不收费用,料自己带。
换一个规格要多久?
单工位换绞头、送丝轮、切刀,熟手 8 分钟,新手 15 分钟。双工位机型两个工位独立,换型不停机。
刀具和填料为什么单独报价?
刀具按丝材分 45° 和 60° 两种,填料按材质和丝径分 12 档,混在整机价里会算不清。报价单会把主机、工装、调试三项分开列。
售后到厂要多久?
江浙沪皖 72 小时内到厂,其他区域按就近服务点安排。停机问题先电话或视频排查,48 小时内给处理方案。
填料受潮会起毛,仓库湿度超过 75% 时,当天领用当天扎口。这条写在装箱单背面。
到厂路线
- 地址
- 浙江省宁波市鄞州区五乡镇石山弄村直头岭
- 时间
- 周一至周六 8:00–17:30
- 手机
- 138 5784 9021
来厂前打个电话,试机的料和工装提前摆好,到了就能跑。