WGJ-220 绞毛机适用 0.15 至 1.2 毫米丝径,每班 1050 至 1300 只刷头,绞头 3 分钟换规格。附参数表、场景与售后条款。
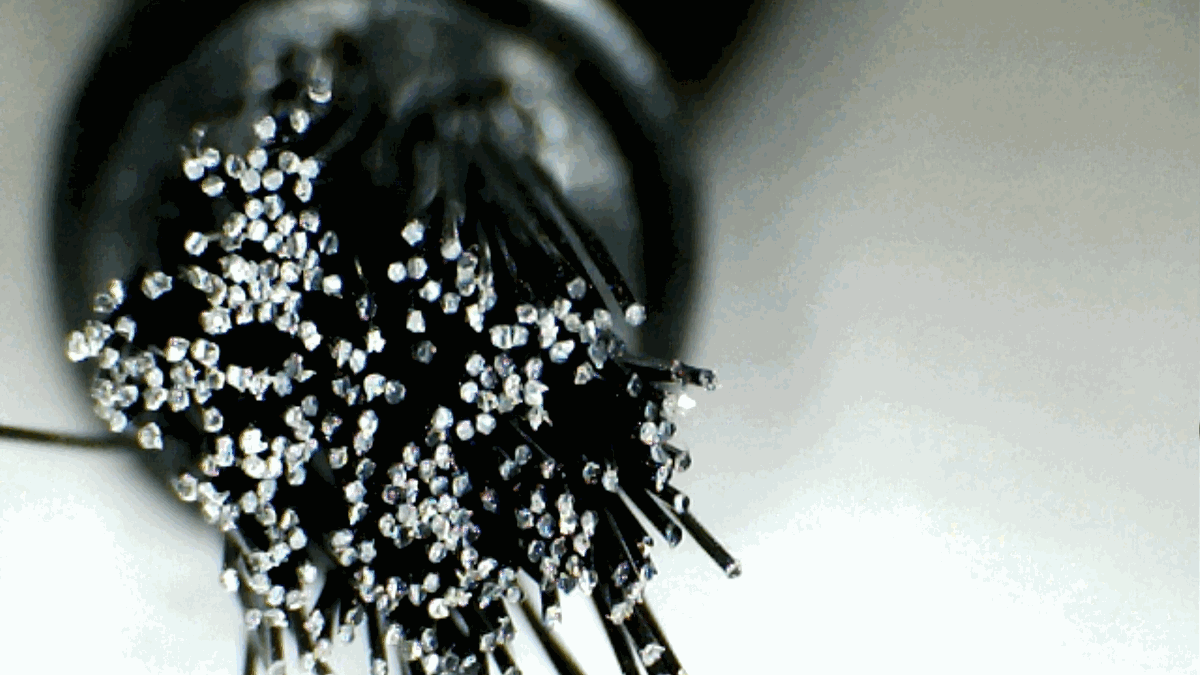
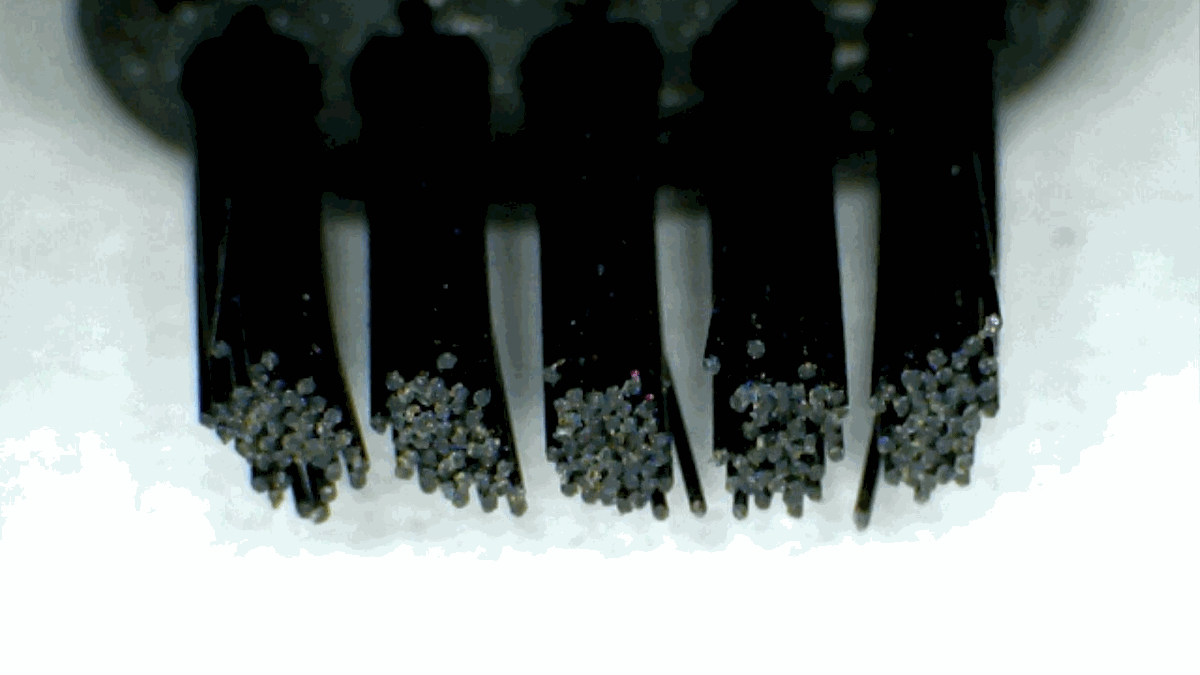
这台机器在宁波五乡的车间里跑得最多,做的是锅刷头、钢丝刷头和管道刷头。钢丝从料架出来,经双压轮送入绞头,绞制 3 到 6 秒,切刀落下,成品落进接料斗,一个循环 7 秒左右。
双压轮是这台机器和常规单压轮机型最直观的差别。0.25 毫米的细丝在单压轮上容易打滑,绞出来的刷头一头松一头紧,返工率通常在 4% 上下;换成上下双压轮,压紧量调到 0.15 毫米,同样的丝径返工率能压到 1% 以内。
绞头用 40Cr 整体调质,刃口单边 60 度磨削,不做整体淬火。整体淬火的绞头崩刃后只能整套换,调质加磨削的结构可以只换刀片,一片 3 分钟装好,不用拆主轴护罩。
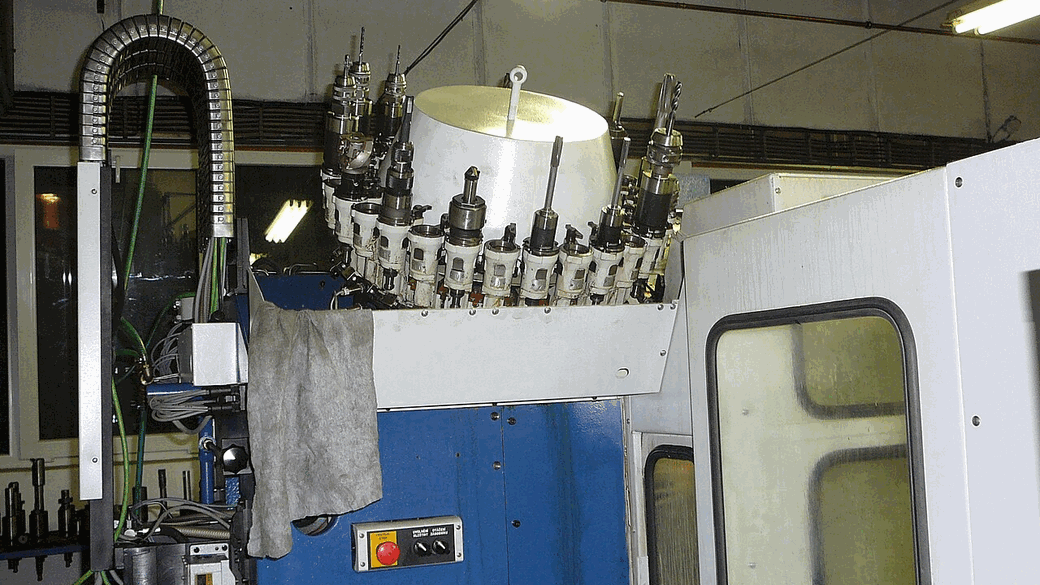
电柜和机身分开,电柜挂墙或放侧面都行。车间粉尘大的话,电柜离机身 1.5 米以上,散热口不容易糊住。这一点在安装图上标了位置,装机时按图摆就行。
今年 3 月有个客户带 0.25 mm 钢丝来试绞,用出厂参数跑出来 12 只里有 3 只松散。现场把压轮压力从 0.22 MPa 降到 0.17 MPa,导轮间隙收到 0.28 mm,再跑 30 只全部合格,这套参数写进了那台机器的参数卡。
使用场景
锅刷、钢丝球刷头
刷头外径 35 至 60 毫米,钢丝 0.3 毫米,一班 8 小时换 2 次料卷,接料斗满 200 只倒一次。
管道刷、烟囱刷
刷头长 80 至 160 毫米,需要把绞制长度调到上限,切断刀换成平口,切口才不拉丝。
五金件去毛刺刷
不锈钢丝 0.2 毫米,转速降到 1800 r/min,压紧量 0.1 毫米,避免细丝被拉断。
宠物刷、鞋刷钢丝头
小批量多规格,一天换 5 到 8 次规格,靠快换绞头把换型时间压在 5 分钟以内。
参数表
| 适用丝径 | 0.15 – 1.2 mm(钢丝、不锈钢丝、尼龙丝) |
|---|---|
| 主轴转速 | 0 – 2800 r/min 无级调速 |
| 绞制长度 | 20 – 160 mm |
| 班产能力 | 1050 – 1300 只 / 8 小时(以 45 mm 锅刷头计) |
| 电机功率 | 2.2 kW / 380 V 三相 |
| 气源要求 | 0.5 – 0.7 MPa,30 L/min |
| 绞头同心度 | ≤ 0.05 mm |
| 外形尺寸 | 1250 × 860 × 1480 mm |
| 整机重量 | 420 kg |
| 质保期限 | 18 个月,绞头属易损件不在质保内 |
交付周期
常规配置现货 7 天内发;改绞头规格、加装双接料斗的定制单 22 至 25 天,含 4 小时空载跑合与带料试绞。
售后条款
整机质保 18 个月,绞头、切刀、送丝轮列为易损件单独报价。接到停机电话后 48 小时内给处理方案,江浙沪皖 72 小时内到厂,其他区域按就近服务点安排。随机附一份易损件清单与更换图示。
选型建议
每班产量在 800 只以上、刷头外径不超过 90 毫米,选 WGJ-220 就够用。如果丝径常年在 0.2 毫米以下,下单时说明,送丝轮要改成 0.08 毫米槽深的一套;如果刷头要折弯,这台机器不做弯头,后道还得配 WGJ-WT2。
为什么选这里,不选隔壁
- 绞头为分体刀片结构,单片 3 分钟更换;同级多数机型是整体绞头,崩刃停半天。
- 双压轮送丝,0.25 毫米细丝返工率实测 1% 以内,随机附试绞记录。
- 电柜与机身分离,粉尘环境可离机 1.5 米安装,减少电柜过热停机。
同类的另外两个机型
同一分类里按刷头规格分工,换型成本比换机器低。