主轴与绞头同轴
端跳 0.05 mm 以内,径向跳动用杠杆表复测两次,两次读数差超过 0.01 mm 重装。
厂房与产线
车间在宁波鄞州五乡镇石山弄村直头岭,2013 年 7 月起做制刷设备。床身自己车,绞头外协磨,装配与跑合同在一跨内完成,出厂前用客户的刷柄实配。
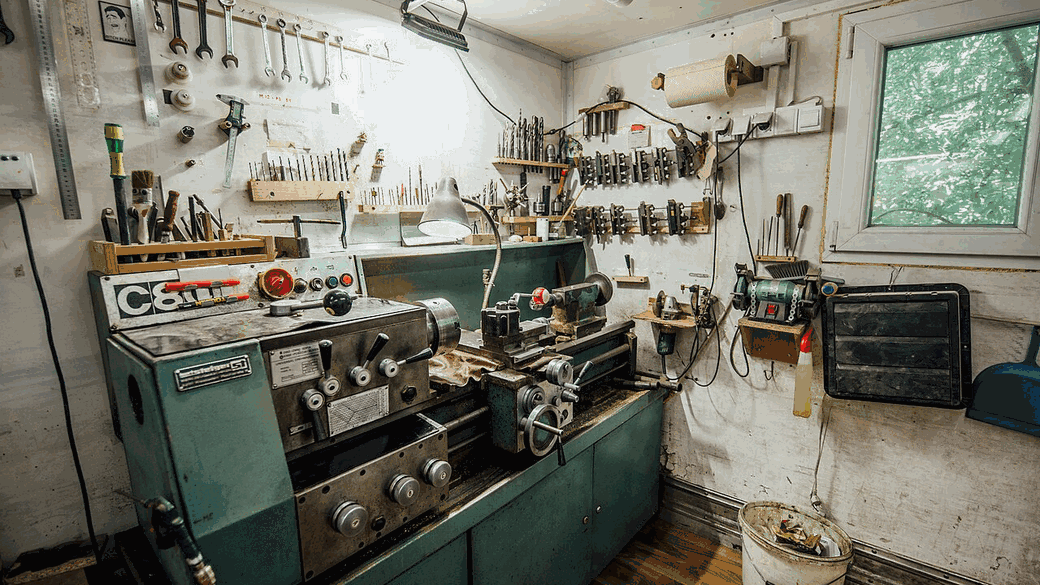
装配跨:机身、电柜、绞头在同一跨内完成组装与调试。
下料、车削、磨刃、装配、跑合、试绞,六道工序在车间内闭环。每道工序的检查项写在工位卡上,做完签字,记录编号按“年份-机型-序号”编,出货时复印一份随箱。
车床 4 台、立铣 2 台、平面磨 1 台、外圆磨 1 台、动平衡机 1 台、自磨绞头的小磨床 2 台。大件外协,磨削回来的主轴与绞头进厂复检,复检记录与工序卡装订在一起。
26 项检验里,18 项在装配时就做完,剩下 8 项在跑合与试绞时补。出货前只复核,不返工。
端跳 0.05 mm 以内,径向跳动用杠杆表复测两次,两次读数差超过 0.01 mm 重装。
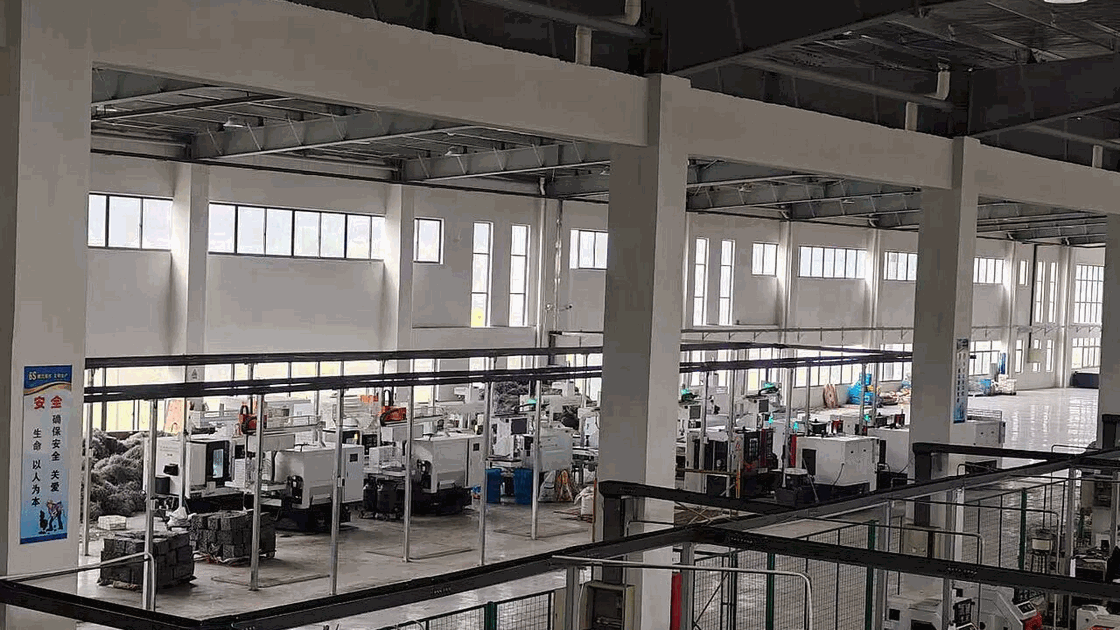
绞头、切刀按机型分格存放,标签写机型号与刃角,领用登记,不混用。
装配转跑合、跑合转试绞,两次交接都签字,问题写在交接单背面,不口头带过。